Blog
Gestione Produzione
Sequenziatore di produzione: cos’è e come funziona
Giacomo Minichiello
Sequenziatore di produzione: cos’è, come funziona e quando serve uno schedulatore
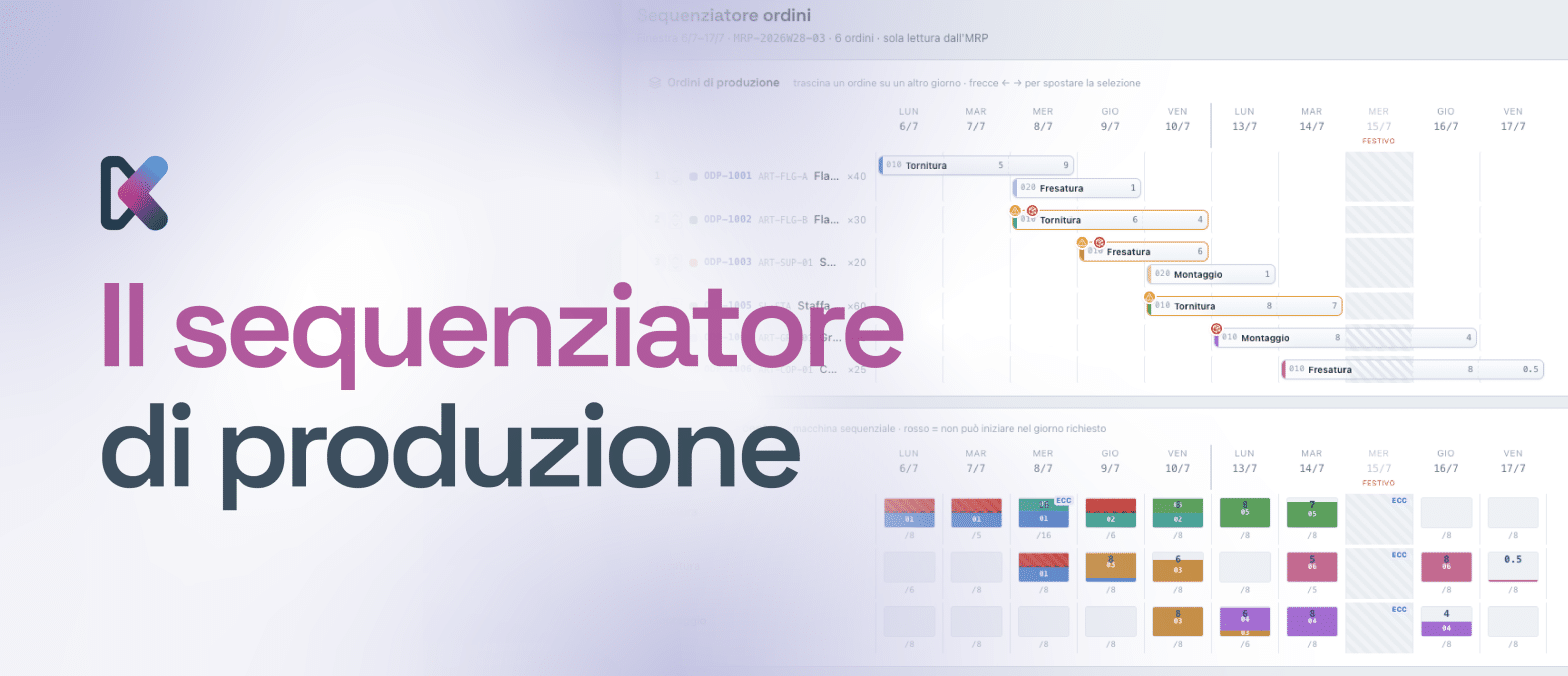
Un sequenziatore di produzione è lo strumento che stabilisce in quale ordine eseguire gli ordini di produzione su ciascuna macchina, linea o centro di lavoro. Parte dal piano già definito e decide la sequenza esecutiva, tenendo conto di scadenze, priorità, tempi di lavorazione e disponibilità delle risorse.
È la parte più operativa della programmazione della produzione, e spesso la meno governata: il piano settimanale esiste, ma l’ordine in cui i lavori passano sulla macchina viene deciso ogni mattina dal capo reparto, a memoria.
Che cos’è un sequenziatore di produzione
Il sequenziatore di produzione risponde a una domanda precisa: dato un insieme di ordini già assegnati a una risorsa, in quale ordine vanno lavorati?
La domanda sembra banale finché gli ordini sono pochi. Con quattro ordini su una macchina le sequenze possibili sono 24. Con dieci ordini sono oltre 3,6 milioni. Nessun programmatore le valuta tutte: sceglie una sequenza ragionevole in base all’esperienza, e il risultato dipende da chi è in turno.
Il sequenziatore sostituisce questa scelta implicita con una logica esplicita e ripetibile: una regola di priorità, un criterio di ottimizzazione o una combinazione dei due, applicati allo stesso modo a ogni ordine. Il risultato è una sequenza di produzione che si può verificare, spiegare e migliorare nel tempo.
Pianificazione, schedulazione e sequenziamento: le differenze
Pianificazione, schedulazione e sequenziamento vengono spesso usati come sinonimi, ma descrivono tre livelli diversi della programmazione della produzione.
La pianificazione lavora su orizzonti di settimane o mesi e decide cosa produrre e in che quantità. È il livello dell’MRP e del piano principale di produzione, che trasforma ordini cliente e previsioni in ordini di produzione e fabbisogni di materiale. Approfondisci nella guida al pianificatore della produzione.
La schedulazione colloca gli ordini nel tempo e sulle risorse. Decide su quale macchina e quando verrà eseguita ogni fase, verificando che la capacità disponibile sia sufficiente. È il livello degli schedulatori APS (Advanced Planning and Scheduling).
Il sequenziamento è il livello più fine: su una risorsa già assegnata, decide in quale ordine eseguire i lavori. È la sequenza che arriva al reparto e che l’operatore trova sul terminale del software MES.
La differenza pratica è che un sequenziatore puro non sposta i lavori da una macchina all’altra e non verifica i vincoli a monte: riordina ciò che trova in coda. Uno schedulatore di produzione svolge anche il sequenziamento, ma all’interno di un calcolo più ampio che considera capacità, materiali e manodopera.
Quali problemi risolve il sequenziamento della produzione
Un ordine sbagliato non cambia la quantità di lavoro da fare, ma cambia quando ogni lavoro finisce. Le conseguenze più comuni di una sequenza non governata sono:
- consegne in ritardo anche quando la capacità complessiva era sufficiente, perché un ordine urgente è rimasto in coda dietro lavori meno critici;
- urgenze continue, con lavori interrotti e riavviati per far passare avanti l’ordine del cliente che ha sollecitato;
- attese di materiale in macchina, quando si avvia un ordine i cui componenti non sono ancora disponibili in magazzino;
- risorse ferme perché la sequenza non tiene conto dei turni o degli operatori abilitati su quella macchina;
- WIP elevato, con semilavorati che si accumulano tra una fase e l’altra del ciclo di produzione perché le sequenze dei reparti non sono coordinate.
Quali sono le regole di sequenziamento
Le regole di sequenziamento, dette anche regole di dispatching, sono i criteri con cui un sequenziatore di produzione ordina i lavori in coda. Sono semplici e studiate da decenni nella teoria dello scheduling. Ognuna ottimizza un obiettivo diverso: nessuna è la migliore in assoluto.
FIFO (First In, First Out): gli ordini vengono lavorati nell’ordine di arrivo. È percepita come equa ed è facile da spiegare, ma ignora del tutto le scadenze.
EDD (Earliest Due Date): si lavora prima l’ordine con la data di consegna più vicina. Su una singola macchina minimizza il ritardo massimo, un risultato dimostrato da J. R. Jackson nel 1955. È la scelta naturale quando la priorità è la puntualità.
SPT (Shortest Processing Time): si lavora prima l’ordine più breve. Su una singola macchina minimizza il tempo medio di completamento e riduce il numero medio di lavori in coda, quindi il WIP. Rischia però di lasciare indietro a lungo gli ordini più lunghi.
Rapporto critico (CR): si calcola il rapporto tra il tempo che manca alla scadenza e il tempo di lavorazione residuo. Un valore inferiore a 1 segnala un ordine che, senza intervento, arriverà in ritardo. È una regola dinamica, che si ricalcola a ogni avanzamento.
Priorità assegnata: la sequenza segue un livello di priorità deciso dall’azienda: cliente strategico, marginalità, penali contrattuali.
Nella pratica le regole si combinano: per esempio EDD come criterio principale e SPT per risolvere i casi di parità.
Come scegliere la regola di sequenziamento
La regola giusta si sceglie partendo dall’obiettivo, non dall’abitudine. Un metodo in cinque passaggi:
- Definire l’obiettivo principale del reparto: puntualità delle consegne, riduzione del WIP, saturazione delle risorse o riduzione dei setup.
- Verificare la qualità dei dati: tempi ciclo, setup e date di consegna devono essere affidabili, altrimenti qualunque regola produce sequenze sbagliate.
- Scegliere la regola coerente con l’obiettivo: EDD per la puntualità, SPT per il tempo di attraversamento, campagne per famiglia dove i setup dipendono dalla sequenza.
- Simulare la regola sui dati reali di alcune settimane e confrontare i risultati con la sequenza attuale.
- Misurare dopo l’avvio con i KPI indicati più avanti e rivedere la regola se l’obiettivo cambia.
Setup dipendenti dalla sequenza e livellamento heijunka
In alcuni processi il tempo di attrezzaggio non è fisso, ma dipende dal lavoro precedente. Nello stampaggio plastico, passare da un colore chiaro a uno scuro richiede poco spurgo, mentre il passaggio inverso richiede una pulizia completa. Nell’alimentare, dopo un prodotto con allergeni serve una sanificazione che non è necessaria nel verso opposto.
In questi casi il sequenziamento incide anche sul tempo totale, non solo sulla puntualità. Si ricorre a campagne per famiglia di prodotto e a regole di passaggio (chiaro→scuro, senza allergeni→con allergeni) per ridurre i cambi più onerosi. Dove i tempi di setup sono invece definiti nel ciclo di produzione per ogni fase, il loro valore è noto in anticipo e il sequenziamento lavora su scadenze, priorità e disponibilità delle risorse.
Nelle linee di assemblaggio di ispirazione lean il sequenziamento assume un’altra forma: l’heijunka, o livellamento della produzione. Invece di produrre grandi lotti di un modello alla volta, la sequenza alterna i modelli in piccoli lotti, secondo un mix costante. Il risultato è un carico più regolare per la linea e per i fornitori, a fronte di un numero maggiore di cambi.
Sequenziatore o schedulatore di produzione: quale serve
Un sequenziatore di produzione è sufficiente quando ogni ordine è già assegnato a una sola macchina, i materiali sono di norma disponibili e il problema principale è decidere l’ordine della coda. È il caso tipico dei reparti con poche risorse indipendenti e cicli a una sola fase.
Serve uno schedulatore quando:
- gli ordini attraversano più fasi su risorse diverse, e la sequenza di un reparto condiziona quella del reparto successivo;
- un ordine può essere lavorato su più macchine alternative e bisogna scegliere dove;
- la disponibilità di materiali e componenti va verificata prima di avviare la lavorazione
- la manodopera è un vincolo, con turni e operatori abilitati solo su alcune risorse;
- l’ufficio commerciale ha bisogno di una data di consegna affidabile già in fase di offerta.
In questi scenari la differenza tra schedulatore e sequenziatore diventa concreta: ottimizzare la sequenza di ogni macchina separatamente non basta, perché una sequenza ottima su una risorsa può creare attese sulla successiva.
Gli errori più frequenti nel sequenziamento
- Sequenza decisa a memoria: la logica esiste solo nella testa del capo reparto: non è verificabile e non sopravvive a un’assenza.
- Priorità cambiate a voce: le urgenze vengono comunicate in reparto senza aggiornare il piano, che smette di essere affidabile.
- Ordini avviati senza materiale: la sequenza viene rispettata, ma la macchina si ferma in attesa dei componenti.
- Una sola regola per tutto:FIFO applicato ovunque, anche dove la puntualità conta più dell’ordine di arrivo.
- Nessun ritorno dal campo: il piano non si aggiorna con l’avanzamento di produzione reale, e dopo poche ore descrive una situazione che non esiste più.
- Tempi ciclo non aggiornati: se i tempi standard sono lontani dalla realtà, qualunque sequenza calcolata su di essi è sbagliata in partenza.
Come materialSUITE® gestisce il sequenziamento
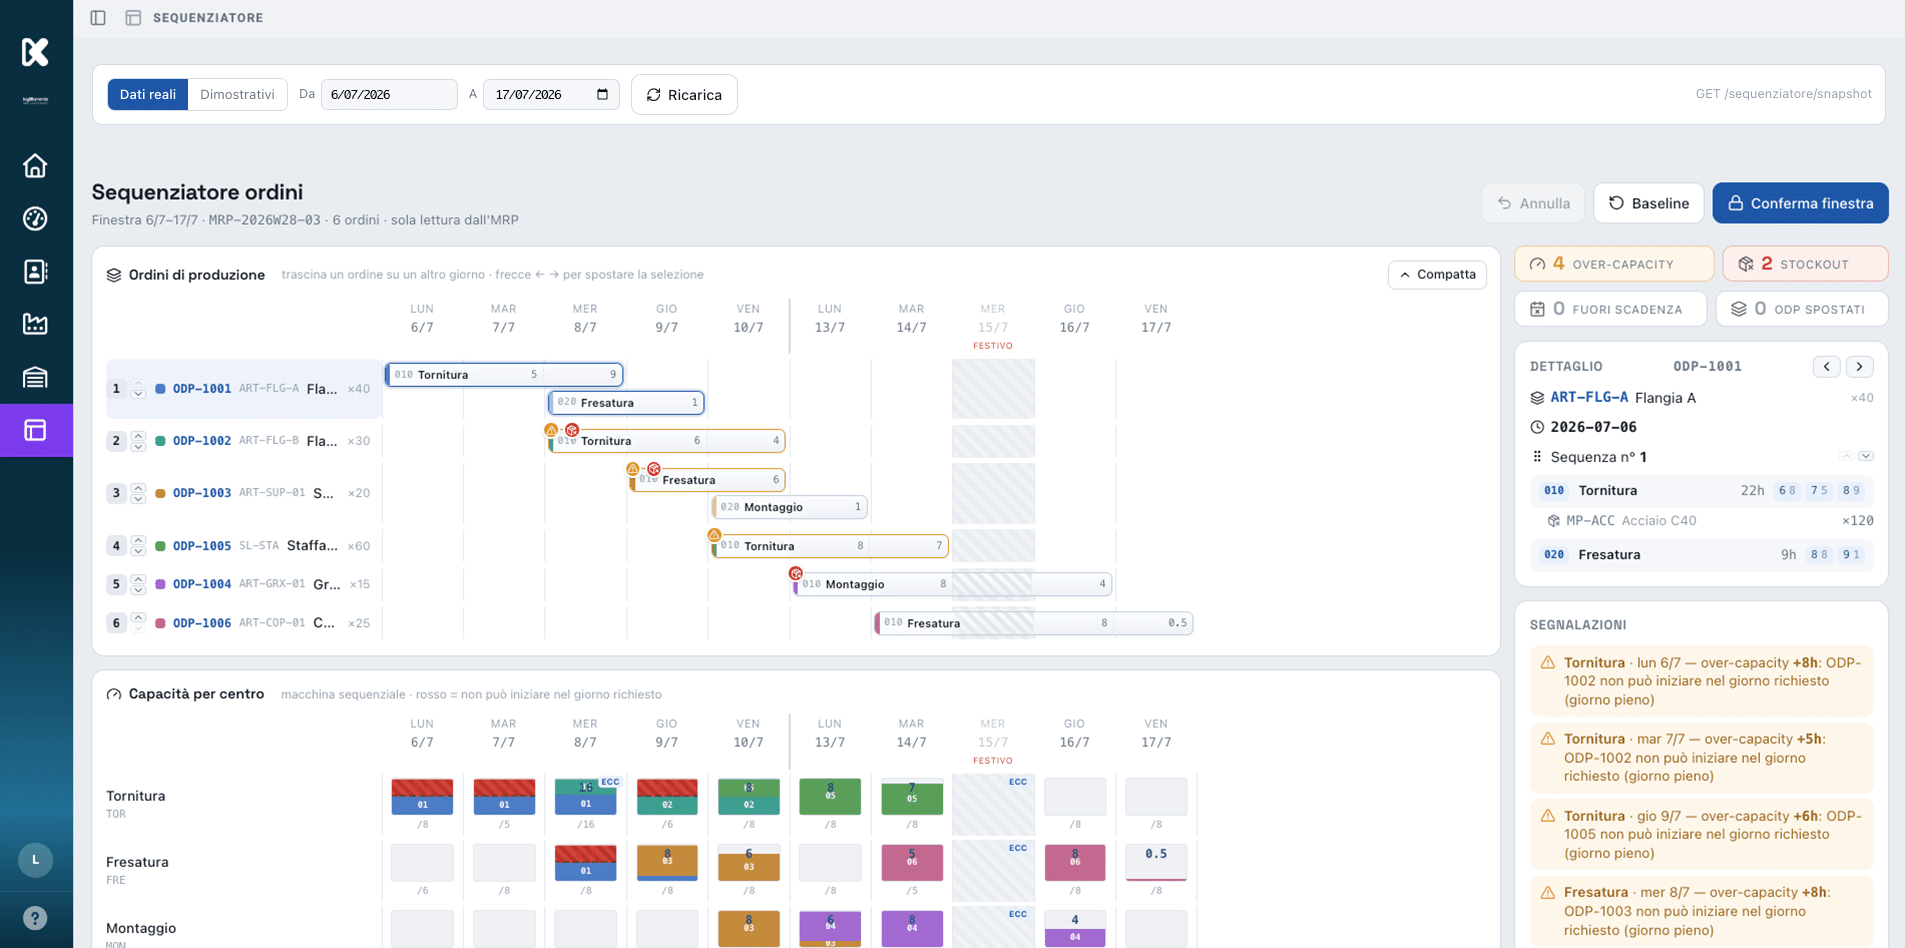
Nel modulo SCH di materialSUITE® il sequenziamento della produzione fa parte di un calcolo di schedulazione più ampio, basato su algoritmi euristici.
Lo schedulatore ordina le commesse considerando priorità, date di consegna e tempi definiti nel ciclo di produzione, compresi i setup di ogni fase. Lavora a capacità finita, distribuendo il carico tra linee, reparti e risorse, oppure a ritroso dalla data di consegna, per calcolare quando ogni fase deve iniziare.
L’integrazione con il software WMS permette di considerare la disponibilità di materiali e scorte, evitando di mettere in sequenza ordini che non possono partire.
L’integrazione con il MES riporta nel piano gli avanzamenti reali dal reparto: la sequenza si aggiorna in base a ciò che è davvero successo, non a ciò che era previsto.
Il pianificatore mantiene il controllo: può simulare sequenze alternative prima di confermarle e intervenire manualmente sul piano quando serve.
Quali KPI misurano la qualità della sequenza di produzione
- Puntualità delle consegne (OTD): percentuale di ordini completati entro la data prevista. È il primo indicatore da osservare quando si cambia regola di sequenziamento.
- Ritardo medio e massimo: misurano quanto sono in ritardo gli ordini tardivi. Letti insieme all’OTD distinguono pochi ritardi gravi da molti ritardi lievi.
- Tempo medio di attraversamento: dal rilascio dell’ordine al completamento. È direttamente legato al WIP.
- Aderenza al piano: quota di ordini eseguiti nella sequenza prevista. Un valore basso indica che il piano non è credibile per il reparto.
- Tempo totale di setup: fondamentale dove i setup dipendono dalla sequenza.
- Saturazione delle risorse: utilizzo effettivo della capacità disponibile, da leggere insieme all’OEE.
Conclusioni
Il sequenziatore di produzione è il punto in cui il piano diventa lavoro reale sulla macchina. È anche il punto in cui, a parità di capacità, si decide quali ordini arriveranno puntuali.
Lasciare il sequenziamento all’esperienza del singolo significa accettare risultati variabili e difficili da spiegare. Governarlo con una logica esplicita, integrata con magazzino e avanzamento di reparto, significa rendere prevedibili le date di consegna e misurabile l’effetto di ogni scelta.
Iperammortamento 2026 software agevolabili per produzione e magazzino
Iperammortamento 2026, so ...
Pallettizzazione mista: come comporre e ottimizzare il bancale con il WMS
La pallettizzazione mista ...